

Hvorfor fungerer aluminiumsveisetråd ER5183 godt på 5083
Når aluminiumsdeler skal skjøtes, har sparkeltråden en direkte sammenheng med hvordan den ferdige skjøten oppfører seg. Valget er ikke bare et spørsmål om å velge en tråd som kan smelte under sveising. Sammensetningen av basismetallet, tilstanden til skjøten, sveiseprosessen og måten tråden håndteres på før bruk kan alle påvirke resultatet.
Dette er spesielt relevant når du arbeider med 5083 aluminium. Det er mye assosiert med applikasjoner hvor styrke og motstand mot korrosjon har betydning, så fyllmaterialet må passe til grunnmetallets egenskaper. Aluminiumsveisetråd ER5183 anses ofte for denne typen arbeid fordi sammensetningen er egnet for aluminiumslegeringer med et relativt høyt magnesiuminnhold.
Forholdet mellom fylltråden og 5083 er derfor mer enn en enkel produkt-til-produkt-match. Materialsammensetning, tråddiameter, skjermingsforhold, overflateenhet, lagring og produksjonskontroll kan alle påvirke sveiseprosesser. Å se på disse faktorene sammen gir et klarere bilde av hvorfor ER5183 brukes med 5083 og hva som kan påvirke ytelsen under fabrikasjon.
Hva gjør ER5183 egnet for 5083 aluminiumsveising
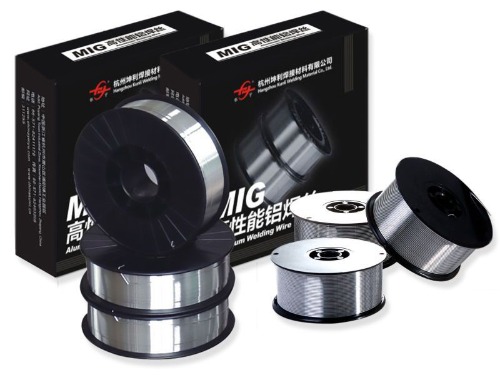
Forbindelsen mellom ER5183 og 5083 begynner med deres materialegenskaper. Begge er aluminiumslegeringer assosiert med magnesium som et viktig legeringselement. Dette gjør fyllmaterialet kompatibelt med de generelle kravene til høy-magnesium-aluminiumsveising.
En fylltråd må danne et sveisemetall som fungerer med det omgivende basismetallet. Hvis fyllstoffsammensetningen er dårlig tilpasset, kan det hende at den ferdige fugen ikke gir de egenskapene som forventes fra det originale materialet. For 508 bidrar valget av fyllstoff til magnesium og passende forhold mellom sveiseområdet og grunnmaterialet.
Det er flere faktorer å vurdere når du vurderer denne matchen:
| Hensyn | Hvorfor det betyr noe |
| Grunnmetallsammensetning | Påvirker valg av fyllmateriale |
| Magnesium innhold | Påvirker egenskapene til sveisemetallet |
| Korrosjonsmiljø | Kan påvirke valg av fyllstoff |
| Felleskrav | Påvirke sveisemetode og materialvalg |
| Overflatetilstand | Kan påvirke sveisekonsistensen |
Et annet poeng er at sveising endrer materialet lokalt. Området rundt skjøten opplever oppvarming, smelting og avkjøling, slik at sveisemetallet ikke bare oppfører seg som en uberørt del av basismetallet. Å velge et fyllstoff med en kompatibel sammensetning bidrar til å redusere unødvendige forskjellige mellom sveisen og det omkringliggende aluminiumet.
Av denne grunn er aluminiumsveisetråd ER5183 ofte assosiert med 5083-sveising der egenskapene til den ferdige skjøten må forbli kompatible med egenskapene til grunnmaterialet.
Hvordan påvirker magnesiuminnholdet ER5183 sveiseytelse
Magnesium har en viktig rolle i oppførselen til aluminium-magnesium-legeringer. I en fylltråd påvirker dens tilstedeværelse egenskapene til metallet som dannes i sveiseområdet.
Mengden magnesium kan ikke separeres fra resten av legeringssammensetningen. En sveisetråd produserer med et definert materialeområde slik at dens oppførsel forblir konsistent fra en batch til en annen. Endringer i sammensetningen kan påvirke måten det smeltede metallet oppfører seg på, samt egenskapene til den avkjølte sveisen.
For ER518 bidrar magnesium til egenskapene som forventes av og fyllstoff designet for aluminiumlegeringer med høyt magnesiuminnhold. Dette er en grunn til at det vurderes ved sveising av materialer som 5083.
Men å tilsette eller kontrollere magnesium handler ikke bare å øke et element. Den generelle balansen i legeringen er viktig. Andre elementer og urenheter kan også påvirke tilstanden til den ferdige tråden og sveisemetallet.
Under produksjonen må produsenten være oppmerksom på:
- Råvarekonsistens
- Legeringssammensetning
- Smelte- og prosessforhold
- Materialets renlighet
- Endelig ledningstilstand
Det samme prinsippet gjelder under sveising. Hvis fylltråden er forurenset eller feilhåndtert, kan det hende at dens tiltenkte materialegenskaper ikke oversettes til en konsistent sveiseprosess.
I praktiske termer hjelper magnesiums roll å forklare hvorfor aluminiumsveisetråd ER5183 vurderes for 5083 i stedet for å behandle alle aluminiumsveisetråder som utskiftbare materialer.
Hvorfor har ledningsdiameteren betydning når du bruker ER5183
Tråddiameter er en relativt enkel spesifikasjon, men kan påvirke hvordan sveiseprosessen kontrolleres. En mindre eller større ledning oppfører seg ikke helt på samme måte når den mates gjennom sveiseutstyr.
Den valgte diameteren henger sammen med sveiseutstyret, skjøtdesign, materialtykkelse og arbeidsstilling. En ledning som ikke er godt tilpasset oppsettet kan gjøre parring eller lysbuekontroll vanskeligere.
Tråddiameter kan påvirke flere praktiske aspekter:
- Hvor stødig tråden mates
- Hvor mye fyllmateriale kommer inn i fugen
- Hvordan operatøren kontrollerer sveisen
- Hvor lett ledningen går gjennom utstyret
- Hvordan sveiseinnstillinger må justeres
For aluminiumsveier fortjener matetilstand spesiell oppmerksomhet fordi aluminiumstråd er relativt mye. En dårlig justert matebane, overdreven motstand eller en uegnet kontaktkomponent kan påvirke hvor jevn tråden når sveiseområdet.
Tilstanden til spolen har også betydning. Hvis tråden er viklet ujevnt eller blir skadet under håndtering, kan det oppstå mateproblemer selv når den nominelle tråddiameteren er passende.
Valg av diameter på aluminiumsveisetråd ER5183 bør derfor vurderes sammen med sveiseutstyret og skjøten i stedet for som en isolert kjøpsbeslutning.
Hvordan påvirker beskyttelsesgass og sveiseinnstillinger ER5183
Når fylltråden og uedelt metall er valgt, blir de omkringliggende sveiseforholdene viktige. Aluminium reagerer lett med omgivelsene når det varmes opp, så sveiseområdet trenger passende beskyttelse.
Beskyttelsesgass hjelper til med å skille det smeltede sveiseområdet fra luften rundt. Hvis gassdekningen blir forstyrret, kan sveisen bli mer sårbar for forurensning. Gassstrøm, brennerposisjon, lekkasjer, trekk og tilstanden til gassleveringsutstyret kan alle påvirke beskyttelsen rundt skjøten.
Sveiseinnstillinger må også fungere sammen. Strøm, spenning, trådmating, reisehastighet og brennerbevegelse er ikke uavhengige kontroller. Å endre en innstilling kan endre måten de andre oppførere seg på.
Hvis for eksempel tråden mates med en hastighet som ikke samsvarer med sveiseforholdene, kan lysbuen bli ustabil. Hvis brenneren beveger seg for raskt, kan skjøtene ikke motta varme eller fyllmateriale. Å bevege seg for sakte kan skape overdreven varme i nærområdet.
En konsekvent prosess avhenger vanligvis av å sjekke flere ting samtidig:
- Sveiseutstyret er riktig justert.
- Beskyttelsesgassen når sveiseområdet uten avbrudd.
- Tråden beveger seg jevnt gjennom matebanen.
- Fugeflatene er skikkelig forberedt.
- Fakkelbevegelsen forblir rimelig konsekvent.
Disse forholdene har betydning fordi aluminiumsveisetråd ER5183 ikke kan kompensere for alle problemer som skapes av uegnede utstyrsinnstillinger eller dårlig skjøteforberedelse.
Hvorfor kan porøsitet oppstå med ER5183 aluminiumsveisetråd
Porøsitet er et av problemer som kan vekke oppmerksomhet under aluminiumsveising. Små gasslommer kan dannes i sveisemetallet når uønsket gass blir fanget når det smeltede materialet avkjøles.
Fylltråden er bare én mulig kilde til problemer. Fuktighet, olje, smus, en uren grunnflate eller utilstrekkelig skjerming kan også bidra til problemet.
Omgivelsene rundt bør derfor vurderes når en porøs sveis oppstår. En ledning som har vært utsatt for forurensning kan oppføre seg annerledes enn leie materiale. Det samme gjelder grunnmetallet. Overflateavleiringer kan komme inn i sveiseområdet og prosessen.
Fellesområder og inspisere inkluderer:
- Trådoverflate
- Overflate av uedelt metall
- Lagringsforhold
- Gassforsyning
- Gassleveringsutstyr
- Felles forberedelse
- Sveisebevegelse
Porøsitet kan også være knyttet til inkonsekvente sveiseforhold. Plutselige endringer i gassdekning eller brennerposisjon kan utsette det smeltede sveiseområdet for luft. Overdreven forstyrrelse rundt sveisesonen kan ha en lignende effekt.
I stedet for å tilskrive hver pore til fyllmaterialet, er det mer nyttig å sjekke hele sveisemiljøet. Denne tilnærmingen er spesielt relevant ved bruk av aluminiumsveisetråd ER5183 fordi tråden, basismaterialet, utstyret og omgivelsesforholdene alle samhandler under sveiseprosessen.
Kan ER5183 brukes til andre aluminiumslegeringer
ER5183 er assosiert med 5083, men bruken er ikke begrenset til en enkelt aluminiumslegering. Det mer nyttige spørsmålet er om fyllstoffsammensetningen er passende for det spesielle basismetallet og kravene til den ferdige skjøten.
Andre aluminium-magnesium-legeringer kan ha egenskaper som gjør et magnesiumholdig fyllstoff egnet. Det faktum at to materialer begge er aluminiumslegeringer betyr imidlertid ikke automatisk at de skal bruke samme fylltråd.
Når du vurderer en annen legering, må flere punkter kontrolleres:
| Materiell hensyn | Spørsmål å vurdere |
| Legering familie | Er basismetallsammensetningen kompatibel med fyllstoffet? |
| Felles formål | Hvilke egenskaper kreves fra det sveisede området? |
| Korrosjonsforhold | Vil leddet bli utsatt for et krevende miljø? |
| Sveisemetode | Er fyllstoffet egnet for den valgte prosessen? |
| Fabrikasjonsforhold | Kan ledningen mates og kontrolleres riktig? |
Det er også hennes sammenligninger mellom ulike fyllmaterialer som er nyttige. Et fyllstoff designet for en aluminiumslegeringsgruppe kan velges av andre grunner og et fyllstoff designet for en annen gruppe.
Utvalget bør derfor starte med basismetallet og fugekravene. Aluminiumsveisetråd ER5183 kan være hensiktsmessig i enkelte situasjoner som involverer andre aluminiumslegeringer, men egnethet bør vurderes fra sak til sak i stedet for å antas ut fra legeringsnavnet alene.
Hvordan bør ER5183 sveisetråd lagres og håndteres
Tilstanden til sveisetråden før den når sveisebrenneren kan påvirke arbeidsprosessen. Riktig lagring er derfor en del av materialkontrollen snarere enn et problem som begynner først når sveisingen starter.
Ledningen skal beskyttes mot fuktighet, støv, olje og andre forurensninger. Dens originale emballasje kan bidra til å beskytte materialet under lagring, men håndtering etter åpning er også viktig.
Noen få grunnleggende praksiser kan bidra til en annen ledningstilstand:
- Oppbevar ubrukt ledning på et rent og tørt lagringsområde.
- Unngå å plassere åpne spoler der fuktighet kan samle seg.
- Håndter ledningen med leie utstyr.
- Hold ledningen unna oljer og andre forurensninger.
- Sjekk spolen før du setter den på sveiseutstyret.
- Beskytt delvis brukt materiale når det ikke er i bruk.
Emballasjeskader bør også få oppmerksomhet. Hvis en pakke har blitt åpnet, revet eller utsatt for uegnede forhold, bør ledningen kontrolleres før bruk.
Lagring er spesielt relevant for aluminiumsveisetråd ER5183 fordi forurensning kanskje ikke alltid er synlig med et øyeblikk. En ledning kan se brukbar ut mens overflatetilstanden allerede er endret.
God håndtering erstatter ikke riktig sveiseforberedelse, men det fjerner én unngelig kilde til variasjon fra prosessen.
Hva kvalitetssjekker betyr for ER5183 sveisetråd
Kvalitetskontrollen starter før tråden leveres til en sveiseoperasjon. Det ferdige produktet må sammensettes med konsistent materiale og fysisk tilstand slik at det kan behandles og brukes på en forutsigbar måte.
For produsenter å sjekke ledningen mer enn å se på utseendet. Produksjonsprosessen trenger kontroller i ulike stadier, fra råvarer til forming, overflatebehandling, vikling og pakking.
Viktige inspeksjonsområder kan omfatte:
| Kvalitetsområde | Hva er sjekket |
| Materialsammensetning | Konsistens av legeringen |
| Tråddiameter | Regelmessighet langs ledningen |
| Overflatetilstand | Ren og egnet overflate |
| Trådform | Konsekvent forming og vikling |
| Fôringstilstand | Jevn bevegelse gjennom utstyr |
| Emballasje | Beskyttelse under lagring og transport |
Tråddiameter fortjener spesiell oppmerksomhet fordi små variasjoner kan påvirke fôringsatferden. Overflatens tilstand er også viktig fordi rester eller forurensning kan bli en kilde til sveiseproblemer.
Spoling bør ikke overses. En riktig utformet spole gjør at tråden kan forlate pakken på en kontrollert måte. Ujevn vikling, skadet wire eller dårlig håndtering kan skape matingsvansker selv når materialet i seg selv den tiltenkte sammensetningen.
For Aluminiumsveisetråd ER5183 , produksjonskontroll kobler derfor sammen flere stadier som kan virke urelaterte i begynnelsen. Materialsammensetning påvirker sveisemetallet, trådforming påvirker forringelse, sykdommer som påvirker renslighet, og emballasje påvirker hvordan materialet kommer frem til brukspunktet.
Forholdet mellom ER5183 og 5083 er følgelig formet av mer enn selve fyllstofflegeringen. Grunnmetallet, fyllstoffsammensetningen, trådens tilstand, sveiseoppsett, skjøtepreparering, lagring og produksjonskontroller har alle en del i å bestemme hvordan sveiseprosessen oppfører seg.
NEXT:Hvordan kontrollerer produsenter av aluminiumsveisetråd trådkvaliteten
Relaterte produkter
-
 Se mer
5154 aluminiumslegering sveisetråd
-
 Se mer
ER4043 Silisium aluminium sveisetråd
-
 Se mer
ER4047 Aluminium Mig sveisetråd
-
 Se mer
ER5154 Al-Mg legeringstråd
-
 Se mer
ER5087 Magnesium aluminium sveisetråd
-
 Se mer
Aluminiumsveisetråd ER5183
-
 Se mer
Aluminiumsveisetråd ER5356
-
 Se mer
ER5554 Aluminium sveisetråd
-
 Se mer
ER5556 Aluminium sveisetråd
-
 Se mer
ER1100 Aluminium sveisetråd
-
 Se mer
ER5754 Aluminium sveisetråd
-
 Se mer
ER2319 Aluminium sveisetråd

