

Slik tester du kvaliteten på aluminiumsveisetråd: En praktisk veiledning for produsenter
Hvorfor teste ledningen før den når pistolen?
Jobben er enkel inntil ledningen kommer: en 3 m lengde 6061-T6 bokseksjon, en 1,2 mm spole med ER5356 og en MIG-pistol som har produsert rene perler hele morgenen. Halvveis gjennom den første sømmen begynner buen å sprute, porøsiteten bryter ut over sveiseflaten, og trådmatingen blir rykkete. Maskinen er ikke endret. Operatøren har ikke endret seg. Ledningen har. De fleste sveisefeil i aluminium som skyldes utstyr eller teknikk, kan spores tilbake til forbruksmateriellet, og løsningen er langt billigere enn omarbeid: test ledningen før du laster den .
Aluminium sveisetråd skjuler sine feil godt. Overflateoksid, trekk av smøremiddelrester, fine langsgående riper, et ut-av-rundt tverrsnitt, dårlig støping og til og med en helt annen legering kan alle se normale ut på spolen. Skaden viser seg senere, inne i sveisen, som porøsitet, dårlig sammensmelting eller en mislykket bøyetest. Det er riktig at ingenting erstatter en kvalifisert sveiseprosedyre og en dyktig operatør, men ledningen setter den øvre grensen for hva begge kan oppnå. En 15-minutters innkommende inspeksjon fanger opp de fleste av disse problemene mens spolen fortsatt er lett å returnere.
Denne inspeksjonen bør være innrammet av AWS A5.10/A5.10M, klassifiseringsstandarden for aluminiumsfyllmetaller. Den definerer legeringssammensetningsområder, diametertoleranser, emballasjeforhold og sertifiseringskrav som en leverandørs wire må oppfylle. Hvis en forsendelse ikke kan spores til en klassifisering på sertifikatet, behandle hver påfølgende kontroll med ekstra mistanke.
Sjekker på butikkgulvet som tar minutter
Ingen av testene nedenfor trenger et laboratorium. Du trenger en ren lofri klut, et mikrometer og nok klar gulvplass til å slappe av omtrent en meter med ledning. Kjør gjennom dem i rekkefølge og du vil dekke geometrien, overflaten og fysikken som avgjør om tråden kan mate og sveise riktig.
Overflatekvalitet: Bøy-og-vri-testen
Bøy-og-vri-testen, noen ganger kalt røyktesten, avslører overflateforurensning raskt. Klipp en 250 mm prøve, bøy den til 90° omtrent 50 mm fra hver ende, ta tak i den ene enden med en tang og vri den andre enden fem eller seks hele omdreininger. En ledning med for mye oksid eller trekkerester flaker seg, ryker eller kaster av fine partikler mens du vrir; i alvorlige tilfeller går den i stykker før seks svinger. Etter vridning, inspiser bøyene under sterkt lys. Langsgående riper, kjent som dyslinjer, betyr at leverandørens tegnematriser er slitt eller at smøringen var dårlig. En ren ledning forblir jevn, stillegående og fri for partikler. Trekk deretter en meter eller to gjennom den rene kluten: en grå eller svart avleiring på kluten er mer bevis på forurensning, mens en lett jevn glans er normalt.
Cast and Helix: The One-Metre Unwind Test
Før omtrent en meter tråd fra spolen og la den falle naturlig til et rent gulv. Ikke trekk den rett eller tving den flatt. Ledningen legger seg i løkker, og to tall beskriver den. Støpt er diameteren på sirkelen løkken danner; helix er hvor langt midtpunktet av løkken stiger over gulvet. For 1,2 mm MIG-tråd er et støp på omtrent 300–600 mm og en spiral på 25 mm eller mindre brukbare verdier, men referansen skal alltid være området leverandøren oppgir i spesifikasjonen. Et støp som er for stramt gjør at tråden spinner for mye på spolen og bekjemper foringen; en høy helix skaper en piskehandling på spissen som produserer en ustabil bue og uregelmessig avsetning. Det er derfor støpe- og helixkontroll har en direkte effekt på sveisekvaliteten og matestabiliteten — og hvorfor det er verdt å sjekke før spolen monteres.
Diameter og ovalitet: Mikrometerkontrollen
Ta mikrometeravlesninger ved tre eller flere posisjoner langs en ny trådlengde. Ved hver posisjon, les diameteren, roter mikrometeret en kvart omdreining, og les det igjen. For 1,2 mm tråd holder anerkjente freser diameteren til ±0,01 mm , og ovalitet - forskjellen mellom den største og minste avlesningen ved et enkelt tverrsnitt - bør holde seg under 0,01 mm. Underdimensjonert ledning mister kontakten med spissen og får buen til å vandre; overdimensjonert wire er den klassiske årsaken til liner jam og fuglehekking. Fordi kontaktspissen er det som konverterer strømoverføring til en stabil lysbue, diametertoleranse betyr mer enn de fleste innkjøpsspesifikasjonsark antyder - sjekk det på hver lodd.
Legeringsbekreftelse: Les sertifikatet, ikke etiketten
Du kan ikke identifisere en aluminiumslegering med øyet. En ER4043 spole og en ER5356 spole ser identiske ut på hyllen, men forskjellen mellom et silisiumbasert 4xxx fyllstoff og et magnesiumbasert 5xxx fyllstoff endrer fluiditet, sprekkmotstand, styrke ved sveising og til og med fargen på den anodiserte sveisen. Det viktigste dokumentet ved innkommende inspeksjon er derfor fabrikktestsertifikatet (MTC), vanligvis utstedt til EN 10204 3.1, som rapporterer den faktiske sammensetningen av partiet.
Hver klassifisering har definerte grenser. Sertifikatet for en ER5356 aluminium sveisetråd , for eksempel, bør vise magnesium i området 4,5–5,5 %, med silisium under 0,25 % og jern under 0,40 %. Magnesium er det som gir 5xxx-sveiser deres styrke og korrosjonsmotstand, så et sertifikat som driver mot den nedre grensen bør reise spørsmål før tråden gjør det.
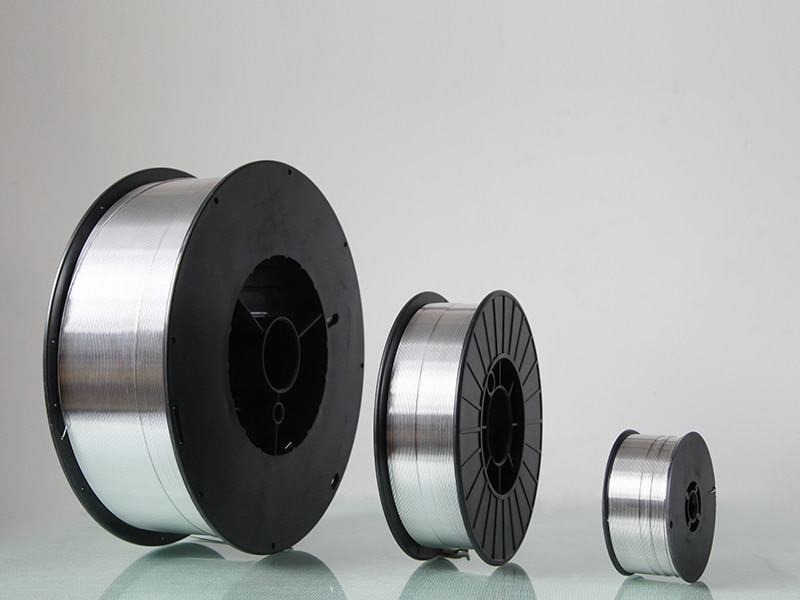 Aluminium sveisetråd ER5356 - Kunliwelding Produsent Kunli er din gå-til-grossist for aluminiumsveisetråd ER5356, og tilbyr ideell korrosjonsbestandighet og styrke. Egnet for marine,... Se produkt →
Den silisiumbaserte familien krever en annen lesning. Et sertifikat for en ER4043 silisium aluminium sveisetråd bør angi silisium ved 4,5–6,0 %, som er det som gir legeringen dens flytbarhet og motstandsdyktighet mot varmesprekking. Hvis sveisen må anodiseres, er silisiumutvalget viktig både estetisk og mekanisk.
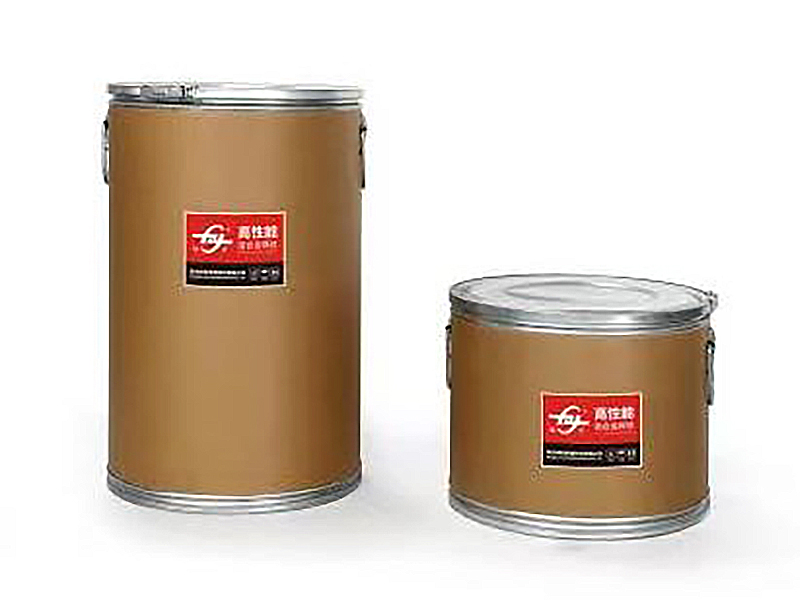 ER4043 Aluminium sveisetråd produsenter, leverandører Som Kina ER4043 aluminiumsveisetrådprodusenter og OEM/ODM-leverandører, leverer Hangzhou Kunli sveisematerialer Co., Ltd. Se produkt →
Sjekk at lotnummeret på sertifikatet stemmer overens med hver spoleetikett, og noter datoen: aluminiumstråd som er lagret for lenge under fuktige forhold vil absorbere nok overflatefuktighet til å forårsake porøsitet, selv når sammensetningen er perfekt. Hvis skjøten er kritisk og leverandøren ikke er bevist, bruk noen minutter med et optisk emisjonsspektrometer (OES) for positiv materialidentifikasjon. For de fleste fabrikasjonsbutikker er imidlertid en nøye gjennomgått MTC kombinert med kontrollene ovenfor nok.
En 15-minutters sjekkliste for mottaksinspeksjon
For å gjøre inspeksjonsrutinen i stedet for en reaksjon, bruk en sjekkliste som en lagermann, QC-inspektør eller hovedsveiser kan fullføre på omtrent 15 minutter før en spole tildeles en maskin.
| Sjekk | Metode | Akseptretningslinje | Frekvens |
|---|---|---|---|
| Spole og emballasje | Visuell sjekk for bøyde flenser og revet fuktsperre | Ingen deformasjon; ingen synlig eller skitten ledning | Hver spole |
| Overflateforurensning | Bøy-og-vri-test; ren klut | Ingen flassing, røyk, dyslinjer eller tøyrester | Hver spole |
| Cast | 1 m slappe av; mål sløyfediameteren | Innenfor leverandøroppgitt sortiment, f.eks. 300–600 mm for 1,2 mm | Hvert parti |
| Helix | 1 m slappe av; måle sløyfestigning | 25 mm eller mindre ved midtpunktet | Hvert parti |
| Diameter og ovalitet | Mikrometer i 3 posisjoner, to akser per posisjon | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Hvert parti |
| Legering sporbarhet | Sammenlign MTC, spoleetiketter og pakkeliste | Sertifikatsammensetning innenfor AWS A5.10-grenser; lottall stemmer overens | Hvert parti |
| Mating og lysbuesjekk | Kjør 2–3 m gjennom pistolen ved produksjonsinnstillinger | Glatt fôr, stabil bue, ingen fuglehekking | Første spole av hvert nytt parti |
Registrer resultatet på spolen eller i mottaksloggen. Hvis en kontroll mislykkes, isoler spolen, fotografer bevisene og gi leverandøren lotnummeret. Svaret de tilbyr forteller deg like mye om forholdet som sertifikatet gjør.
Hva testresultatene sier om leverandøren din
Feilene du finner peker i ulike retninger. Overflateforurensning og dyselinjer tyder på slitte trekkdyser, dårlig rengjøring eller svak smøring i leverandørens prosess. Høy spiral og inkonsekvent støping peker på feil tilbakespenning under omspoling eller uforsiktig håndtering under transport. Ut-av-rund ledning kommer vanligvis fra tegne- eller retteproblemer. Et sertifikat som ikke samsvarer med partietiketten er det mest alvorlige funnet av alle: Det betyr at leverandørens sporbarhetssystem har et hull i seg.
Før du forplikter deg til en ny kilde, er det verdt å forstå hva en pålitelig leverandør gjør for å sikre ledningskompatibilitet med utstyret ditt, legeringene dine og inspeksjonsrutinen din. Leverandører som kjører sine egne tegnelinjer og holder testinstrumenter på fabrikkgulvet er lettere å revidere enn handelsselskaper som kun ommerker importerte sneller. De skal også kunne svare tydelig på tre spørsmål:
- Hvordan styres støp og helix ved spolestasjonen?
- Hvordan verifiseres diameter på hvert produksjonsparti?
- Refererer møllesertifikatet til det faktiske partiet på ditt lager, og kan det partiet spores til varmen?
For konstruksjons- og marinearbeid gjelder samme due diligence for fyllstoffer med høyere styrke. An ER5183 aluminium sveisetråd , vanligvis spesifisert for 5083 plate, bør vise mangan ved 0,5–1,0 % sammen med magnesiumområdet; sertifikatet skal la deg spore varmen tilbake til smelten. Når dokumentasjonen støtter det, bekrefter butikktestene ganske enkelt det produsenten allerede visste.
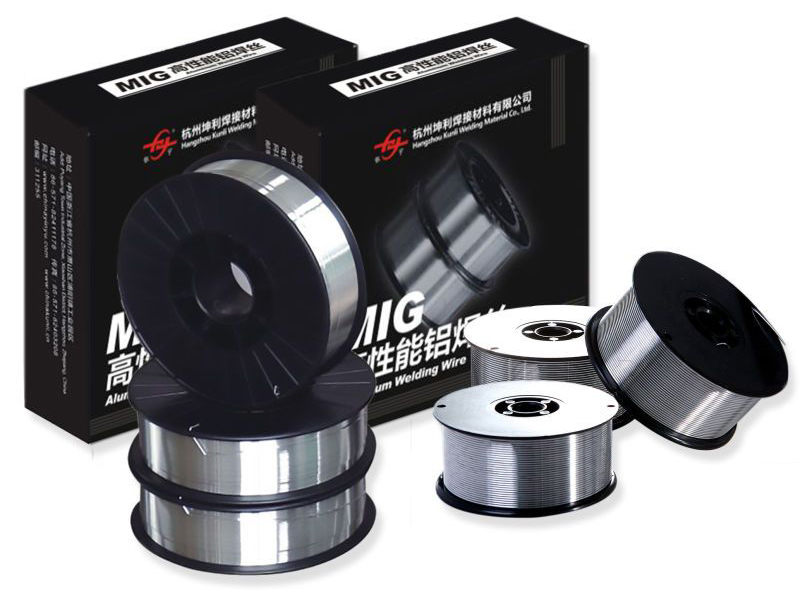 Aluminium sveisetråd ER5183 Produsenter - Kunli Leverandører Aluminiumsveisetråd ER5183 levert av Kunli-produsenten, egnet for bil- og industrisveising med stor styrke og korr... Se produkt →
En siste merknad: testing er bare halve kampen. Når ledningen passerer, oppbevar den på et tørt, temperaturstabilt område, bytt ut fuktsperren etter hver bruk, og bruk forseglede pakker først. Kvaliteten du verifiserte på vareinnover-stadiet bør overleve til tråden faktisk blir sveisen – og en tråd som ble testet og beskyttet er en tråd som ikke vil koste deg en ettermiddag med omarbeiding.
Relaterte produkter
-
 Se mer
5154 aluminiumslegering sveisetråd
-
 Se mer
ER4043 Silisium aluminium sveisetråd
-
 Se mer
ER4047 Aluminium Mig sveisetråd
-
 Se mer
ER5154 Al-Mg legeringstråd
-
 Se mer
ER5087 Magnesium aluminium sveisetråd
-
 Se mer
Aluminiumsveisetråd ER5183
-
 Se mer
Aluminiumsveisetråd ER5356
-
 Se mer
ER5554 Aluminium sveisetråd
-
 Se mer
ER5556 Aluminium sveisetråd
-
 Se mer
ER1100 Aluminium sveisetråd
-
 Se mer
ER5754 Aluminium sveisetråd
-
 Se mer
ER2319 Aluminium sveisetråd

