

MIG aluminium sveisetråd vs TIG aluminium sveisestang: Valgguide
En beslutning på butikkgulvet mellom MIG-aluminiumsveisetråd og TIG-aluminiumsveisestang handler sjelden om at et produkt er overlegent. En 12 kg spole med ER5356 MIG-tråd og en 1 kg-bunt med ER5356 rette TIG-stenger har samme legeringsnummer, men de tjener forskjellige produksjonsrealiteter. MIG-tråd må føres gjennom en foring, kontaktspiss og dyse uten fuglehekking eller burnback. TIG-stangen må holde seg rett, ren og lett å mate for hånd i en liten sølepytt. Den samme metallurgien oppfører seg annerledes når deponering er automatisk i stedet for manuell.
Konklusjonen i en setning: Velg MIG aluminiumsveisetråd når du trenger avsetningshastighet på 3 mm og tykkere materiale; velg TIG aluminiumsveisestang når du trenger varmekontroll og fugekosmetikk på tynne seksjoner eller kritiske rotoverganger.
Prosessforskjeller som endrer valg av fyllstoff
MIG-sveisealuminium bruker en kontinuerlig trådelektrode og en elektrisk lysbue som smelter både basismetallet og tråden. TIG-sveisealuminium bruker en ikke-forbrukbar wolframelektrode, en vekselstrømsbue og en separat fyllstav. Disse forskjellige hvordan du kjøper og håndterer fyllmetallet.
| Sammenligningspunkt | MIG aluminium sveisetråd | TIG Sveisestang i aluminium |
|---|---|---|
| Fyllskjema | Kontinuerlig spolet wire | Kutt stang eller tråd matet for hånd |
| Varmekontroll | Stilles inn etter spenning, trådmating og trigger | Fotpedalen justerer strømstyrken umiddelbart |
| Praktisk tykkelse | Best fra 3 mm og oppover | Best fra 0,8 mm til 6 mm |
| Deponeringshastighet | Høy; flere kg i tiden på lange ledd | Lav til moderat; begrenset av håndmating |
| Sveiseutseende | Litt konveks, kommersiell finish | Glatt, leie, la å kontrollere på synlig overflate |
| Typiske defekter | Fôrproblemer, burnback, porøsitet | Tungsten inkludering, buevandring, forvrengning |
| Operatørferdighet | Oppsett er kritisk; teknikk lettere å lære | Høy manuell ferdighet; koordinering av fakkel og stang |
Begge prosessene bruker 100 % argon eller en argon-heliumblanding for aluminium. Ingen av dem bruker flux-kjernetråd i normal produksjon. Legeringsutvalget er det samme for MIG-wire og TIG, det er grunnen til den endelige prosessen og felleskravene drivere kjøpsbeslutninger enn legeringsfamilien alene.
Legeringsfamilier: 4xxx vs 5xxx fyllstoffer
TIG-stang og MIG-wire er tilgjengelig i samme legeringsfamilier. Å lese "stang" i et delenummer betyr ikke lavere kvalitet; det betyr at materialet er kuttet i lengde og beregnet for manuell mating. Den metallurgiske seleksjonslogikken forblir den samme.
4xxx-serien: Silisiumbaserte fyllstoffer
ER4043 er standard fyllstoff for sveising 6061, 6063 og mange støpte aluminiumsdeler. Den inneholder ca. 5 % silisium, som gir en flytende sølepytt, god fukting og motstand mot varmeoppsprekking. Den er tilgivende på skitne eller blandede uedelmetaller og fungerer godt i både MIG- og TIG-applikasjoner. Avveiningen er lavere styrke ved sveising og en grå eller mørk finish etter anodisering. For reparasjonsarbeid og tynne profiler, ER4043 silisium aluminium sveisetråd er ofte førstevalget.
 ER4043 Aluminium sveisetråd produsent, leverandører Som Kina ER4043 aluminiumsveisetrådprodusenter og OEM/ODM-leverandører, leverer Hangzhou Kunli sveisematerialer Co., Ltd. Se produkt →
5xxx-serien: Magnesiumbaserte fyllstoffer
ER5356 tilfører 5 % magnesium og gir omtrent høyere strekkfasthet, bedre fargetilpasning etter anodisering og sterkere korrosjonsbestandighet i marine atmosfærer. Det er en vanlig TIG-stang for båtreparasjoner og arkitektoniske skinner, og en vanlig MIG-wire for rammer, tilhengere og trykkbeholdere. For 5083 uedelt metall gir ER5183 litt høyere sveisestyrke og bedre saltvannsservice enn ER5356. Butikker som sveiser aluminium av marinekvalitet bytter ofte til ER5183 aluminium sveisetråd for bygningsarbeid. Der skjøten må matche anodisert farge etter sveising, ER5356 aluminium sveisetråd forblir referansevalget.
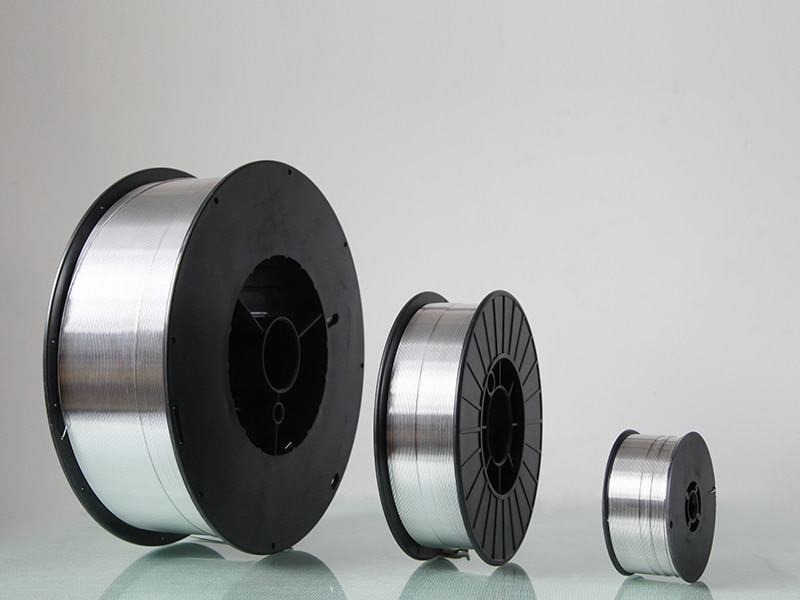 Aluminium sveisetråd ER5356 - Kunliwelding Produsent Kunli er din gå-til-grossist for aluminiumsveisetråd ER5356, og tilbyr ideell korrosjonsbestandighet og styrke. Egnet for marine,... Se produkt →
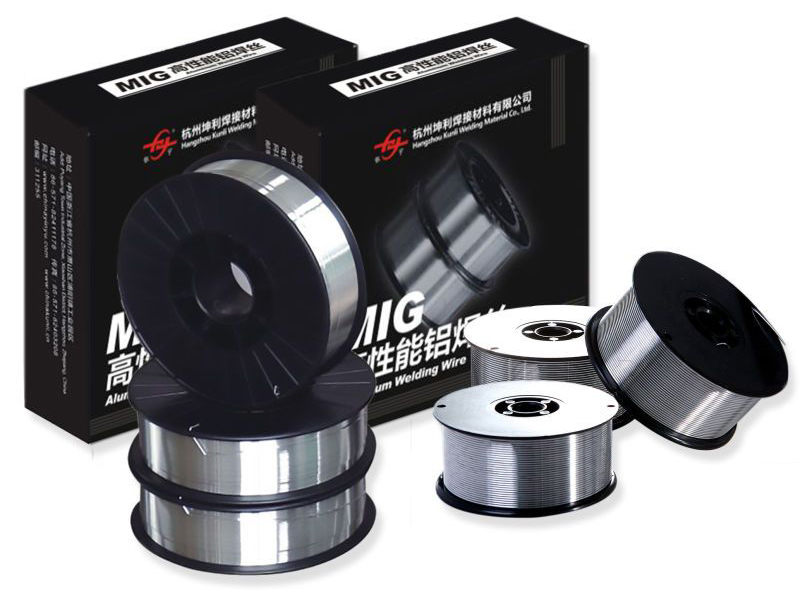 Aluminium sveisetråd ER5183 Produsenter - Kunli Leverandører Aluminiumsveisetråd ER5183 levert av Kunli-produsenten, egnet for bil- og industriveising med stor styrke og korr... Se produkt →
| Legering | Serie | Nøkkeltillegg | Beste basemetaller | Anodisering | Typisk bruk |
|---|---|---|---|---|---|
| ER4043 | 4xxx | 5 % Si | 6061, 6063, støpt | Grå til mørk | Ekstruderinger, tynne seksjoner, støpt reparasjon |
| ER5356 | 5xxx | 5 % Mg | 5052, 5083, 6061 | God fargematch | Marine, arkitektonisk, bilindustrien |
| ER5183 | 5xxx | ~5 % Mg pluss små forbedringer | 5083, 5086, 5052 | Liten fargeforskjell | Skip, tanker, fabrikasjoner av høy styrke |
Hvis du sveiser aluminium i 6xxx-serien, er en 4xxx-spyler vanligvis det trygge valget når sprekkdannelse og flyt er hovedrisikoen. Hvis du trenger styrke og korrosjonsbestandighet i et 5xxx basismetall, bruk et 5xxx fyllstoff. Denne regelen gjelder både for spolede MIG-tråder og rette TIG-stenger.
Praktiske utvalgskriterier for sveiseverkstedet
Neste trinn er å matche utfyllingsskjemaet til jobben. Bruk følgende veiledning:
- Velg TIG aluminium sveisestang når skjøten er synlig, grunnmetallet er tynt, eller spesifikasjonen krever minimal forvrengning.
- Velg MIG aluminiumsveisetråd når du har lange skjøter, tykke seksjoner eller en produksjonsplan som avhenger av kontinuerlig produksjon.
- Tilpass fylllegeringen til grunnmetallet: 4xxx for 6xxx og støpegods, 5xxx for 5xxx og noen 6xxx applikasjoner.
- Sjekk diameteren: en 1,6 mm stang er praktisk for TIG på 2–3 mm ark, mens 1,2 mm MIG-tråd er et vanlig utgangspunkt for produksjonsveising.
Posisjon og tilgang har også betydning. En TIG-lykt kan nå trange hjørner og innvendige profiler med en kortere stang. En MIG-pistol er raskere på lange horisontale filer og vertikale sveiser etter at operatøren har utviklet teknikk. Hvis du setter opp en automatisert eller robotcelle, er MIG-tråd nesten alltid det praktiske svaret fordi det gir konsistente mate- og prosessdata.
For en trinnvis oversikt over hvordan du kombinerer disse variablene, se vår guide til valg av MIG og TIG aluminiumsfyller . Den dekker matching av uedelt metall, trådmatingsinnstillinger og vanlige feil på et sted.
Kvalitets- og anskaffelsesproblemer som bestemmer prosjektkostnadene
Aluminium fyllmetall er ikke en handelsvare dersom leverandøren ikke kan kontrollere produksjonsprosessen. De synlige forskjellige viser seg i avvisningsrater, omarbeid og leveringsforsinkelser.
- Overflatens renhet. Aluminiumoksid absorberer fuktighet fra luften. Dårlig overflatebehandling gir porøsitet i både MIG- og TIG-sveiser.
- Diametertoleranse. En ledning som driver utenfor toleransen endrer både mating og fyllvolum. For TIG-stenger påvirker det samme problemet sølepyttkontrollen.
- Støpt og helix. For MIG-wire forårsaker åpen støp eller uregelmessig helix wirestyring, fuglehekking og ujevn bueadferd.
- Retthet. Bøyde TIG-stenger er vanskelige å mate nøyaktig og skape variasjon i lange håndsveisinger.
- Sporbarhet. Varmetall og sertifiserte mekaniske egenskaper betyr mer når sveisen skal inspiseres av en tredjepart.
På vårt anlegg produseres spolede MIG-tråder og TIG-stenger med snittlengde med samme legeringskontroll- og inspeksjonsprosedyrer. Sertifiseringer som DB, CE, ABS, DNV og CCS støtter marine-, jernbane- og trykkrelaterte applikasjoner. Når du jobber med en erfaren produsent av sveisetråd av aluminium , kan du være om testsertifikater, dimensjonsrapporter og partisporbarhet før materialet sendes.
Konklusjon: Kjøp formen som matcher leddet
For å sette avgjørelsen i én setning: for tykt produksjonsarbeid, kjøp MIG aluminium sveisetråd; for presise skjøter med lav varme, kjøp TIG aluminiumsveisestang.
Mange butikker kjøper deler fordi søknadsmiksen endres fra jobb til jobb. Et verksted trenger kanskje bare TIG-stenger for tynnplate, små tanker og synlige rammer. En fabrikasjonslinje kan trenge ti spoler med MIG-tråd for en enkelt batch. Hvis du kjører begge typer arbeid, forenkler og leverandør som kan levere begge produktene fra et varmeslag lager og dokumentasjon.
Når du sammenligner priser, sammenlignes den totale kostnaden per ferdig sveis, ikke bare kostnaden per kilo. MIG-tråd fremstår som billigere i store spoler, men oppsett og dekkgassstrøm kan oppveie fordelene ved korte jobber. TIG-stenger er enkle å lagre og krever ingen trådmater, men operatørtiden er ofte den største kostnaden.
Hold materialspesifikasjonen enkel, verifiser leverandørens kvalitetssystem, og velg formen som utstyret og produksjonsvolumet ditt faktisk kan støtte. Hvis du planlegger en stor ordre eller en ny prosessvalidering, snakk med en pålitelig leverandør av aluminiumsfyllmetall om legerings-, diameter- og emballasjealternativer.
NEXT:Hva påvirker holdbarheten til 4943 aluminiumsveisetråd
Relaterte produkter
-
 Se mer
5154 aluminiumslegering sveisetråd
-
 Se mer
ER4043 Silisium aluminium sveisetråd
-
 Se mer
ER4047 Aluminium Mig sveisetråd
-
 Se mer
ER5154 Al-Mg legeringstråd
-
 Se mer
ER5087 Magnesium aluminium sveisetråd
-
 Se mer
Aluminiumsveisetråd ER5183
-
 Se mer
Aluminiumsveisetråd ER5356
-
 Se mer
ER5554 Aluminium sveisetråd
-
 Se mer
ER5556 Aluminium sveisetråd
-
 Se mer
ER1100 Aluminium sveisetråd
-
 Se mer
ER5754 Aluminium sveisetråd
-
 Se mer
ER2319 Aluminium sveisetråd

