

Hvordan overflatebehandling forbedrer ytelse og matebarhet for aluminiumsveisetråd
En tråds overflate avgjør om en god legering forblir god
En produsent laster en ny spole med 1,2 mm ER5356 aluminium MIG-tråd, stiller inn spenning, trådmatingshastighet og beskyttelsesgass i henhold til den godkjente prosedyren, og ser deretter på at lysbuen begynner å vandre. Etter tjue meter sveis brenner kontaktspissen tilbake. Legeringen er riktig. Parameterne er riktige. Gassen er riktig. Problemet er ofte overflaten av tråden - ikke selve legeringskjemien, men måten kjemien leveres til sveisen.
Dette er en vanlig scene i tung fabrikasjon, og forklarer hvorfor trådprodusenter investerer i overflatebehandling. Overflatebehandling er satt med rengjørings-, oksidfjernings- og smøretrinn som brukes etter trådtrekking. Det endrer ikke AWS-klassifiseringen, men det endrer hvor konsekvent trådmatingen, hvor mye porøsitet sveisen inneholder, og hvor lenge utstyret varer. En ledning som ser ren ut kan fortsatt ha med seg rester av trekk, løst oksid eller et ustabilt smøremiddellag. I denne delen fokuserer vi på selve ledningen, ikke på anodisering eller belegg av den ferdige aluminiumsdelen.
Hva "overflatebehandling" betyr for aluminiumsveisetråd
Overflatebehandling starter etter siste tegningspass. Aluminiumtråd trekkes gjennom karbid- eller diamantdyser med oljebaserte smøremidler. Litt smøremiddel er nødvendig for å forhindre skåring, men mengden som er igjen på den ferdige ledningen må kontrolleres. For mye rester røyker trekker seg støv og skaper i lysbuen; for lite kan få ledningen til å skravle i foringen. En pålitelig produsent derfor designer overflateprosessen rundt et smalt driftsvindu.
Rengjøring og avfetting
Det første trinnet fjerner trekkeoljer, aluminiumsfinstoffer og innebygd rusk fra ledningen. De fleste produksjonslinjer bruker en sekvens av vandige rengjøringsbad, børsting eller avtørking og avionisert skylling. Målet er ikke en helt tørr overflate; det er en overflate som er kjemisk ren og klar for neste trinn. Hvis rensebadet ikke vedlikeholdes riktig, kan tråden etterlate striper av fortynnet olje som senere forårsaker sveiseporøsitet.
Oksydfjerning og oksydlagkontroll
Aluminium danner allerede et oksidlag i det øyeblikket det utsettes for luft. Det oksidet smelteverk over 2000°C , herre basismetallet i aluminiumssmelteverk kl 660°C . Hvis tykt, løst oksid når sveisebassenget, kan det bli en rask inkluderings- eller fellegass. Overflatebehandlingsprosessen fjerner det løse oksidlaget og etterlater en tynn, jevn oksidfilm. Den nøyaktige tykkelsen avhenger av legeringen og den tiltenkte bruken, men konsistensen er det som betyr mest.
Smøring og sluttfinish
Etter rengjøring og oksidbehandling får tråden et siste belegg. Det kan være et tørrfilmsmøremiddel, en lett olje eller en spesialformulert trekkmasse. Dette belegget kontrollerer friksjonen mot foringen, kanalen og kontaktspissen. Den ideelle mengden er tynn nok til å unngå røyk og porøsitet, men likevel sterk nok til å støtte lange robotkabler og høye reisehastigheter. Trådprodusenter kontrollerer også den endelige overflateruheten under den siste trekkingen; en grov finish kan skrape innsiden av foringen og kaste partikler inn i fôringssystemet.
Selv med et perfekt belegg vil inkonsekvent diameter beseire overflatebehandlingen. Passformen mellom ledningen og kontaktspissen endres umiddelbart når ledningen er overdimensjonert eller underdimensjonert. Vår artikkel om hvordan diametertoleranse påvirker MIG-sveising forklarer hvorfor dette problemet dukker opp på butikkgulvet.
Matbarhet: Der overflatebehandling påvirker produktiviteten
Matbarhet er det første stedet og dårlig behandlet overflate blir åpenbar. Ledningen må gå gjennom en foring, en rørledning og en kontaktspiss uten å knekke seg. Hver økning i friksjon endrer luftmotstanden på drivrullene og kan gjøre en stabil bue til en fuglerede. Overflatelaget styrer mye av denne friksjonen. En tørr eller grov ledning kan overopphete kontaktspissen og brenne tilbake, mens en ledning med for mye smøremiddel kan tilsmusse foringen og kreve hyppig rengjøring.
Smøremiddelkjemi og restkontroll
Aluminium har en høy friksjonskoefisient sammenlignet med stål, spesielt når det er tørt. Et kompatibelt smøremiddel reduserer friksjonen uten å forurense sveisen. Kjemien må være stabil ved høye temperaturer inne i en brennerkabel og må ikke reagere med aluminiumoksid. Restkontroll er like viktig. Når en produsent skifter fra en spole til en annen, bør smøremiddelbelastningen være konsistent; et tungt belegg på den ene spolen og et tørt belegg på den neste vil føre til at prosessen oppfører seg annerledes. For en MIG-operasjon med høyt volum kan en ledning som f.eks ER5356 aluminium sveisetråd med et tynt, konsistent belegg gjøre robotkjøringer forutsigbare.
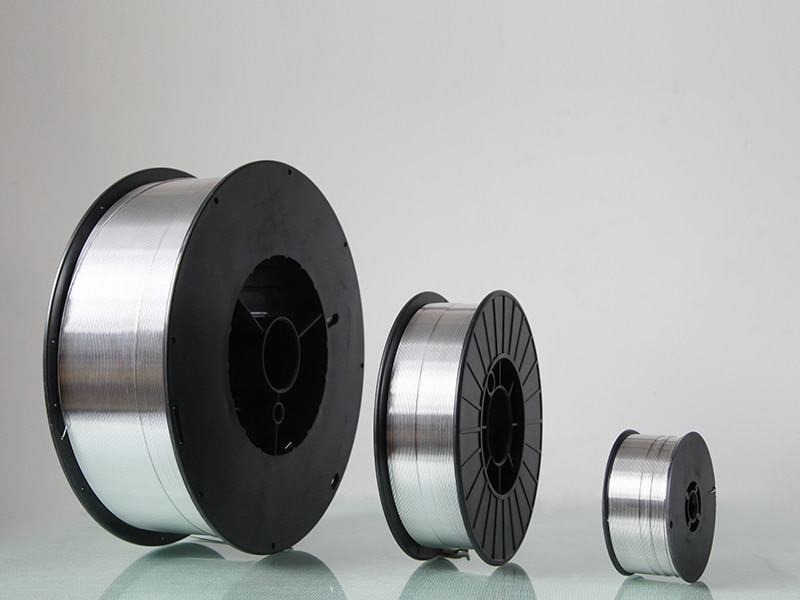 Aluminium sveisetråd ER5356 - Kunliwelding Produsent Kunli er din gå-til-grossist for aluminiumsveisetråd ER5356, og tilbyr ideell korrosjonsbestandighet og styrke. Egnet for marine,... Se produkt →
Cast, Helix og Diameter som komplementære kontroller
Overflatetilstand er ikke hele historien. Støp og helix beskriver formen på tråden når en lengde frigjøres fra polen. AWS A5.10 dokumenterer godtar verdier, og de skal være stabile fra spole til spole. Hvis spiralen er høy, trykker tråden mot foringsveggen, friksjonen øker, og smøremidlet skrapes ujevnt av. Hvis støpen er for liten, kan det hende at ledningen ikke rettes ut før den når kontaktspissen. Overflaten og geometrien må kontrolleres sammen fordi et smøremiddel ikke kan kompensere for dårlig trådgeometri. Erfarne operatører vet den adresseringen trådmatingsadferd betyr noen ganger å endre ledningskilden, ikke pistolforingen.
Sveisekvalitet: porøsitet, oksidinneslutninger og fuktighet
Overflatebehandling påvirker også metallurgiske resultater. Aluminiumoksid trekker til seg fuktighet fra fuktig luft og danner hydrerte oksider. I sveisebuen dissosieres denne fuktigheten til hydrogen og oksygen. Smeltet aluminium kan løse opp store mengder hydrogen, men når sveisebassenget størkner, synker hydrogenløseligheten kraftig og gassen fanges opp som porøsitet. Dette er grunnen til at en ledning med et ukontrollert oksidlag kan produsere porøsitet selv når grunnmetallet er rent.
Resterende trekksmøremiddel er en annen gasskilde. Når et tungt oljelag kommer inn i lysbuen, fordamper det raskt. Hvis beskyttelsesgassen ikke kan rense dem fra sveisebassenget, er resultatet nålehull og misfarging av overflaten. Riktig overflatebehandling fjerner ikke nødvendigvis alt smøremiddel; det fjerner overskuddet og etterlater en kontrollert mengde. Den samme logikken gjelder for aluminiumsfiner fra børsting. Hvis trådoverflaten bærer løse partikler, kan disse partiklene falle ned i sveisebassenget og fungere som oksidinneslutninger.
For strukturell og marin fabrikasjon er porøsitet ikke bare en kosmetisk defekt; det reduserer utmattelsesstyrken og kan få en sveis til å svikte under dynamisk belastning. Høyfaste magnesiumlegeringsfyllstoffer som f.eks ER5183 aluminium sveisetråd velges ofte for disse bruksområdene, men legeringen fungerer bare hvis trådoverflaten er ren og smøremiddelbelastningen er riktig.
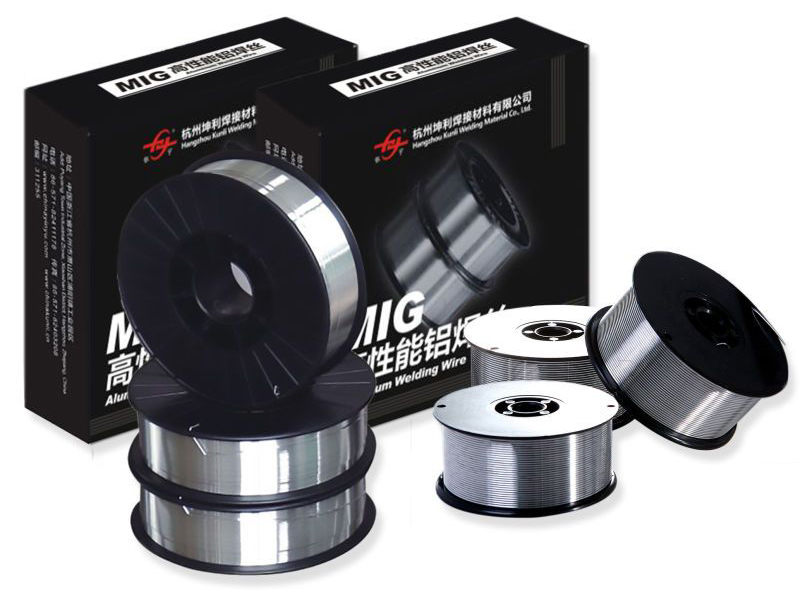 Aluminium sveisetråd ER5183 Produsenter - Kunli Leverandører Aluminiumsveisetråd ER5183 levert av Kunli-produsenten, egnet for bil- og industriveising med stor styrke og korr... Se produkt →
Legeringsfamilier har forskjellig overflatefølsomhet
I likhet med aluminiumslegeringer reagerer ulikt på overflatebehandling. Magnesiumbærende 5xxx ledninger er hardere og mer slipende mot foringen, så smøretrinnet må være robust nok til å håndtere lange mateavstander. De er også mer følsomme for fuktighet fordi magnesiumoksider dannes lett og kan øke hydrogenopptaket. Silisiumbærende 4xxx ledninger er mykere og mer utsatt for overflateskåring under tegning. Hvis den siste tegnematrisen er slitt, kan overflaten utvikle fine riller som samler opp smøremiddel og skitt.
Søknadene endrer også overflatekravene. Når sveisen skal anodiseres, velges fyllstofflegeringen ofte for fargematch; ER4043 silisium aluminium sveisetråd er et vanlig valg for støpegods og arkitektonisk aluminium fordi silisiuminnholdet hjelper sveisen å blande seg med basismetallet. Men en dårlig behandlet trådoverflate kan vise seg som mørke striper eller en uklar eloksert finish. Dette gjør overflatebehandling til en del av utseendespesifikasjonen, ikke bare et mekanisk problem.
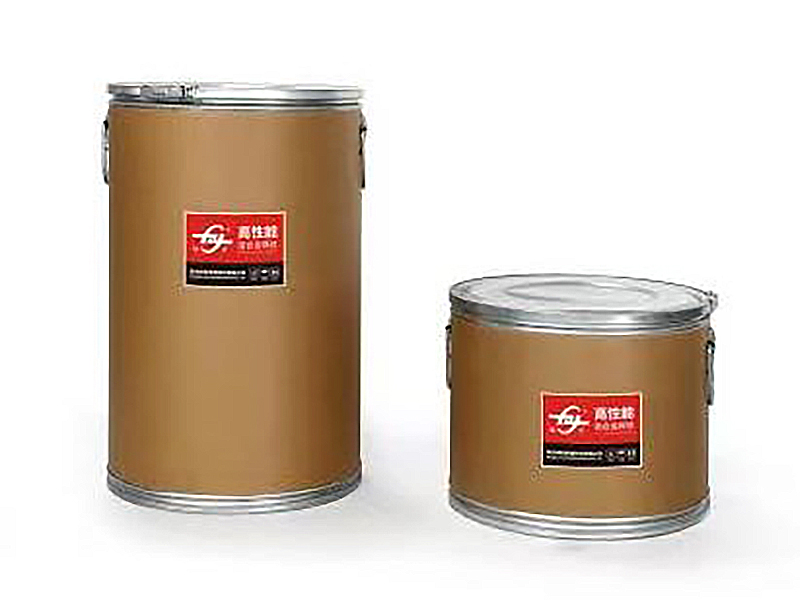 ER4043 Aluminium sveisetråd produsent, leverandører Som Kina ER4043 aluminiumsveisetrådprodusenter og OEM/ODM-leverandører, leverer Hangzhou Kunli sveisematerialer Co., Ltd. Se produkt →
Hva kjøpere og sveiseingeniører bør verifisere
Kjøpere sammenligner vanlig legeringssammensetning, pris og leveringstid, men overflatebehandling er vanskelig å vurdere uten å stille de riktige spørsmålene. Det er flere faktorer utover pris som bør styre kjøpsbeslutninger , og overflatekonsistens er en av dem. Tabellen nedenfor viser praktiske kontroller brukt av sveiseingeniører og kvalitetsavdelinger. Bruk dem når du kvalifiserer en ny leverandør eller reviderer en eksisterende.
| Parameter | Hvorfor det påvirker ytelsen | Hva du skal spørre om |
|---|---|---|
| Overflatens renhet | Oljer og oksid kan forårsake porøsitet, røyk og en ustabil lysbue. | Hvilken rengjøringsmetode brukes, og er innkommende inspeksjonsresultater tilgjengelige? |
| Smøremiddeltype og belastning | For lite smøremiddel skaper dårlig fôring; for mye skaper røyk og porøsitet. | Hvilket smøremiddel brukes, og hva er restgrensen per kilo? |
| Støpt og helix | Høy helix forårsaker linerriksjon og fuglehekking. | Hvilke AWS A5.10 støpe- og helixverdier er garantert per parti? |
| Diametertoleranse | Overdimensjonert ledning øker kontaktspissenes slitasje og overoppheting. | Hva er diametertoleransen, og hvordan måles den? |
| Emballasje og fuktsperre | Fuktig lagring hydrerer oksidlaget og skaper porøsitet. | Er spolen vakuumpakket eller leveres med tørkemiddel? Hva er holdbarheten? |
| Batch sporbarhet | Overflatebehandling kan kjøre mellom produksjonskjøringene. | Kan du spore en spole tilbake til rengjørings- og smøreposter? |
En pålitelig produsent bør ikke kunne gi tall bare påstander. Hvis en leverandør ikke kan beskrive rengjørings- og smøreprosesser, kan man godt være det og fortsatt være dårlig.
Overflatebehandling fortjener en plass i trådspesifikasjonen din
Overflatebehandling er ikke et kosmetisk trinn. Det er en funksjonell prosess som avgjør om en korrekt klassifisert legering fungerer på produksjonsgulvet. Den beste trådspesifikasjonen inkluderer legeringskjemi, AWS-klassifisering, diametertoleranse, støping, helix, overflateenhet og smøremiddelbelastning. Når disse variablene kontrolleres, blir sveisekvaliteten repeterbar og kostnadene for omarbeiding synker.
Hos Kunli Welding behandler vi overflatebehandling som et produksjonssjekkpunkt, ikke en ettertanke. Våre rengjørings-, oksidkondisjonerings- og smøringstrinn er verifisert før pakking, og den samme disiplinen gjelder for hele vårt utvalg av aluminiumsveisetråder. For produsenten som noen gang har jaget et porøsitetsproblem eller en brenner-back, er det ofte ikke svart på en annen legering; det er en trådoverflate som er nøyaktig som spesifisert.
NEXT:Hvordan påvirker 4943 aluminiumsveisetråd sveiseutseendet
Relaterte produkter
-
 Se mer
5154 aluminiumslegering sveisetråd
-
 Se mer
ER4043 Silisium aluminium sveisetråd
-
 Se mer
ER4047 Aluminium Mig sveisetråd
-
 Se mer
ER5154 Al-Mg legeringstråd
-
 Se mer
ER5087 Magnesium aluminium sveisetråd
-
 Se mer
Aluminiumsveisetråd ER5183
-
 Se mer
Aluminiumsveisetråd ER5356
-
 Se mer
ER5554 Aluminium sveisetråd
-
 Se mer
ER5556 Aluminium sveisetråd
-
 Se mer
ER1100 Aluminium sveisetråd
-
 Se mer
ER5754 Aluminium sveisetråd
-
 Se mer
ER2319 Aluminium sveisetråd

