

Tilpasset sveisetråd av aluminiumslegering: Nøkkelspesifikasjoner for OEM-applikasjoner
En OEM-sveiseingeniør som henter inn fyllmetall for et skinneproduksjonsprogram kan ikke validere tilpasset sveisetråd av aluminiumslegering gjennom prøving og feiling. Hver spole som går inn i produksjon må oppfylle en dokumentert legeringssammensetning, ha en definert diametertoleranse, mate uten avbrudd gjennom robotutstyr og sendes med sporbarhet på partinivå. Spesifikasjonene som er skrevet inn i innkjøpsordren avgjør om den første sveisen består kvalifiseringen eller om det første skiftet ender med omarbeid.
Tilpasset sveisetråd av aluminiumslegering er et fyllmetall produsert i henhold til en kjøperspesifisert AWS-klassifisering, kjemisk sammensetning, diameter, emballasjekonfigurasjon og kvalitetsstandard for en definert sveiseprosess og strukturell applikasjon. OEM-innkjøpsteam vurderer tråd som en prosessinput med målbare konsekvenser for syklustid, omarbeidingshastighet og endelig produktsertifisering, ikke som en vare.
Tilpasset sveisetråd av aluminiumslegering er et fyllmetall med en spesifisert legeringsklassifisering, kontrollert kjemi, verifiserte mekaniske egenskaper og definert emballasje, produsert for å tilfredsstille en OEMs kvalifikasjons- og produksjonskrav.
Legeringsbeslutningen: Matching av trådkjemi med basismetall og bruk
Den første spesifikasjonen en OEM-låser er legeringsklassifiseringen, fordi den fikser det kjemiske sammensetningsområdet og den mekaniske konvolutten til sveiseavsetningen.
Å velge feil legeringskjemi er den hyppigste årsaken til sveisesprekker, styrkemangel og korrosjonsfeil i aluminiumsproduksjon. Fyllingssystemet må tilpasses basislegeringen, servicemiljøet og krav etter sveising som anodisering eller varmebehandling. Valg av legering interagerer også med sveiseprosessen: pulsert MIG, sprayoverføring og TIG pålegger hver forskjellig strømtetthet og kjøleforhold på samme fyllstoffkjemi.
| Klassifisering | Primære elementer | Typiske basislegeringer | Som-sveiset styrke | Hovedbegrensning |
| ER4043 | Al-Si 5 % | 6061, 6063, 3003 | Moderat | Lavere styrke i 5xxx ledd |
| ER4943 | Al-Si 5 % Mg | 6061 strukturell | Høyere enn 4043 | Høyere enhetskostnad |
| ER5356 | Al-Mg 5 % | 5052, 5083, 6061 | Høy | Ikke for høye temperaturer |
| ER5183 | Al-Mg 4,5 % Mn | 5083, 5086 | Høy | Krever høyere matekraft |
| ER5087 | Al-Mg 4,5% Zr | Høy-strength structures | Høyest in 5xxx | Zirkonium premium |
For OEM-er som sveiser 6061-T6-ekstrudering, forblir ER4043 standard på grunn av sin motstand mot størkning, sprekker og glatt perleprofil. Hvis den sveisede sammenstillingen må bære last uten varmebehandling etter sveising, er ER4943 eller en 5xxx-serie legering den sikreste spesifikasjonen.
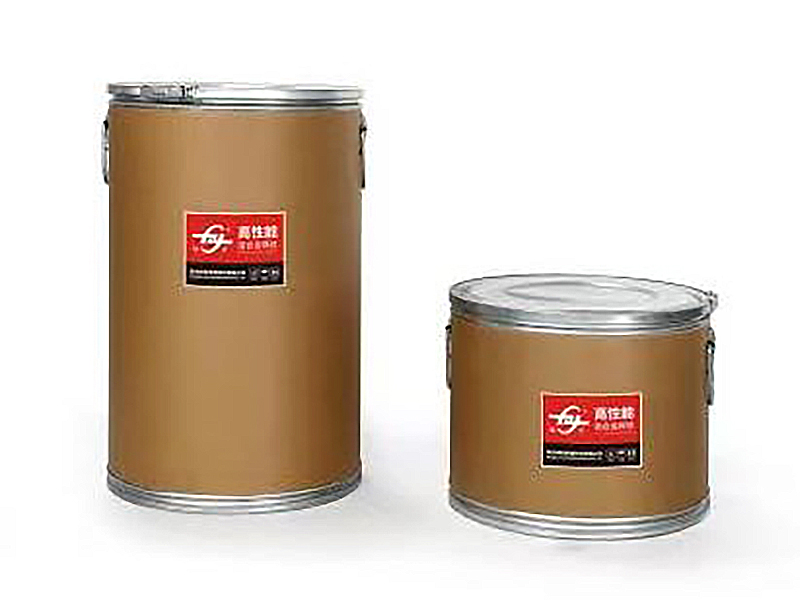 ER4043 Silisium aluminium sveisetråd for 6061 profiler Dette 5 % silisiumfyllstoffet gir god flytbarhet og sprekkmotstand, og matcher standardvalget for sveising av 6061-T6 uten varmebehandling etter sveising. Dens brede kompatibilitet med vanlige legeringer gjør den til en praktisk baseline for OEM-montasjer. Se produkt →
Diameter Tolerance, Cast and Helix: The Hidden Variables
Diametertoleranse, støpning og helix er de fysiske spesifikasjonene som skiller produksjonskvalitetstråd fra laboratoriekvalitetsmateriale.
En OEM-linje som kjører robot MIG med 12 meter per minutt trådmating kan ikke absorbere en svingning på 0,05 mm i diameter. Endringen forskyver strømtetthet, lysbuestabilitet og penetrasjonsprofil. AWS A5.10 setter diametertoleranse til pluss eller minus 0,01 mm for tråddiametre opptil 1,6 mm; tilpassede leverandører som holder dette båndet leverer konsekvent bueadferd på tvers av skift.
- Diameter: 0,8 mm, 1,0 mm, 1,2 mm og 1,6 mm er standard OEM-linjestørrelser; toleranse per AWS A5.10 er /- 0,01 mm.
- Støpt: den naturlige sløyfediameteren etter at tråden er frigjort, kontrollert mellom 100 mm og 450 mm avhengig av legering og diameter.
- Helix: den vertikale stigningen til den støpte løkken, maksimalt 25 mm; overdreven helix forårsaker uregelmessig bueposisjon og tilbakebrenning.
Feltrapporter fra utstyrsprodusenter og fyllmetallleverandører tilskriver omtrent 60 prosent av MIG-tilførselsforstyrrelser på aluminiumslinjer til støpe- og helixvariasjoner, ikke til trådkjemi.
Før de godkjenner en tilpasset ledningskilde, bør OEM-er be om en støpe- og helixmåling fra samme produksjonsspole som vil mate linjeprøven. En visuell sjekk på kontaktspissen er ikke en spesifikasjon.
Overflatekvalitet og matbarhet: Hvor omarbeidskostnader oppstår
Overflatetilstand avgjør om ledningen når lysbuen rent og om avsetningen holder seg fri for porøsitet.
Aluminiumstråd har en naturlig oksidfilm som er hardere enn grunnmetallet og har et høyere smeltepunkt. Hvis det blir igjen smøremiddel, fuktighet eller oksidrester på overflaten, absorberer sveisebassenget hydrogen og porøsitet dannes. Egendefinert ledning fra en kontrollert produksjonslinje trekkes med spesifikk smøremiddelkjemi, rengjøres og spoles under kontrollerte forhold for å holde overflaten repeterbar.
Kontrollert overflatetråd
Konsekvent mating, stabil lysbue, minimalt med sprut og porøsitet under 2 porer per 100 mm sveis i radiografisk testing.
Ukontrollert overflatetråd
Uregelmessig mating, ustabilitet i lysbuen, porøsitetsklynger, raskere slitasje på kontaktspissene og uplanlagte linjestopp.
OEM sveiseverksteder som byttet fra den billigste importtråden til en tilpasset spesifikasjon med kontrollert overflatekvalitet rapporterer reduksjoner på 15 til 30 prosent på MIG-linjer i aluminium, basert på produksjonsdata publisert av kinesiske legeringstrådprodusenter. For marine- og billinjer som kjører ER5356, påvirker den samme overflatedisiplinen direkte saltvannskorrosjonsytelsen og slitetiden til den sveisede enheten.
 ER5356 aluminiumsveisetråd for marine- og billinjer Med 5 % magnesium gir denne ledningen høy styrke og korrosjonsmotstand, og passer til 5xxx, 6xxx og 7xxx legeringer. Den kontrollerte overflatekvaliteten bidrar til å redusere etterarbeid og støtter saltvannsytelsen i krevende sveisede strukturer. Se produkt →
Overflatekvalitet er ikke synlig på et analysesertifikat. Det verifiseres av matekraftavlesninger, buestabilitetslogger og porøsitetstall på den første produksjonsdelen.
Sertifisering, sporbarhet og OEM-leverandørkvalifisering
Sertifiseringer og partisporbarhet er beviset en OEM trenger for å verifisere at ledningen på spolen samsvarer med ledningen i innkjøpsordren.
Hvert produksjonsparti av tilpasset sveisetråd av aluminiumslegering skal sendes med en mølletestrapport som viser kjemisk sammensetning, mekaniske egenskaper og gjeldende AWS-klassifisering. RFQ skal referere til det komplette spesifikasjonssettet for aluminiumsveisetråd definert av programmet, ikke bare legeringsnavnet på tegningen.
| Sertifisering | Omfang | Typisk OEM-utløser |
| DB | Tysk jernbanegodkjenning | Produksjon av skinnekjøretøy |
| CE | EU-samsvar | Utstyr eksportert til Europa |
| ABS | American Bureau of Shipping | Marine strukturer og offshore |
| DNV | Det Norske Veritas | Skipsbygging og marin sveising |
| CCS | China Classification Society | Fartøy klassifisert i Kina |
Hangzhou Kunli Welding Materials Co., Ltd., en produsent med mer enn 20 års erfaring med produksjon av aluminiumlegertråd, har DB-, CE-, ABS-, DNV- og CCS-godkjenninger og har bestått kvalifikasjonsrevisjoner for CRRC og Maersk forsyningskjeder. Denne posten betyr at de tilpassede ledningsprogrammene har blitt gjennomgått mot ekte OEM-kvalitetssystemer, ikke bare intern QC-dokumentasjon.
En OEM-kvalifisert ledningsleverandør leverer mer enn et produkt: den leverer bevis. Partisporbarhet, beholdte prøver og revisjonsklare prosessposter er en del av den kjøpte varen.
Emballasje, spoling og volumforpliktelser
Emballasje er en prosessspesifikasjon, ikke en logistikk ettertanke, fordi feil spole eller viklingsmønster stopper en automatisert linje.
En OEM-robotcelle er konfigurert rundt en spolestørrelse, en utbetalingsmekanisme og et trådmatingssystem. Hvis den tilpassede ledningen kommer på feil flens eller med et støp som ikke samsvarer med rettetangens oppsett, stopper linjen. Emballasjespesifikasjonen på teknisk tegning må inkludere spoletype, viklingsmønster, antall lag og skjøtegrenser per spole.
- D200 og D300 spoler: standard for manuell og robot MIG, 2 til 6 kg per spole.
- Fat- og trommelemballasje: 50 til 150 kg for automatiserte linjer med høyt volum.
- Utbetalingspakker: opptil 250 kg kontinuerlig fôr for verfts- og feltsveising.
Volumpålitelighet er andre halvdel av emballasjeligningen. En leverandør med 2500 pluss tonn årlig aluminiumslegeringstrådkapasitet og 200 pluss tonn månedlig produksjon kan ha flermåneders rammeavtaler uten å presse OEM-er til spotmarkedskjøp. Denne bufferen reduserer direkte forsyningsrisikoen for programmer som kjører kontinuerlige skift.
20
års erfaring med produksjon av aluminiumslegering
2500 t
årlig produksjonskapasitet for legeringstråd
30
land som mottar eksportforsendelser
Importerstatning: Det strategiske skiftet i innkjøp av tilpasset legeringstråd
Økonomien og ledetidsrisikoen ved importert aluminiumsveisetråd har flyttet OEM-programmer mot kvalifiserte innenlandske spesialtilpassede leverandører.
Importert premiumtråd har lengre ledetider, høyere logistikkkostnader og en tregere teknisk tilbakemeldingssløyfe. En tilpasset legeringstrådprodusent kan justere spesifikasjonen, kjøre en produksjonsprøve og stabilisere leveringen i løpet av uker. Hangzhou Kunlis produkthistorie følger dette mønsteret: ledningene erstattet importerte høyytelses aluminiumsveisematerialer i innenlandske programmer etter å ha passert de samme kvalifiseringsportene som de utenlandske etablerte. Selskapets produksjonsbase i Xiaoshan-distriktet sysselsetter en arbeidsstyrke der mer enn 90 prosent av linjeoperatørene har teknisk utdanningsbakgrunn, og dets FoU-samarbeid med Beijing General Research Institute for Nonferrous Metals og Central South University støtter kontinuerlig legeringsforfining.
Typisk sveiset strekkstyrke ved tilpasset sveisetrådklassifisering av aluminiumslegering
For OEM-programmer som trenger en tilpasset sveisetråd av aluminiumslegering med konsekvente mekaniske egenskaper på tvers av flere partier, forkorter samarbeid med en sertifisert innenlandsk leverandør kvalifiseringssløyfen og holder ingeniøreierskapet nærmere linjen. Høystyrke 5xxx-applikasjoner, inkludert skinnekjøretøykonstruksjoner og marinemontasjer, drar mest nytte av denne modellen fordi leverandørens kvalifiserte prosessvindu blir OEMs utgangspunkt.
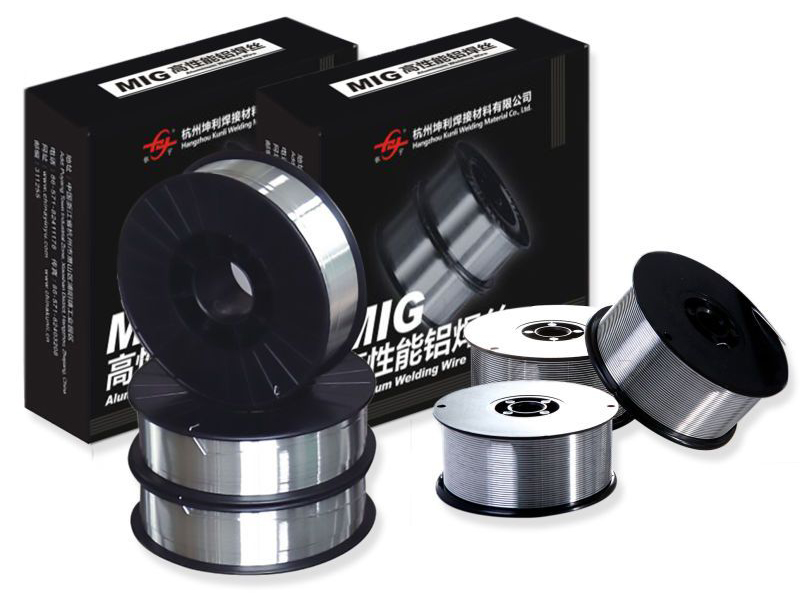 ER5183 aluminiumsveisetråd for høystyrke marine og skinner Dette 4,5 % magnesiumfyllstoffet gir høyere fastsveiset styrke enn ER5356, med utmerket sjøvannskorrosjonsbestandighet og kryogen seighet. Den passer til 5083 og andre 5xxx/6xxx/7xxx legeringer i jernbane-, marine- og trykkbeholderapplikasjoner. Se produkt →
Ofte stilte spørsmål
Hvilke diametertoleranser bør OEM-er spesifisere for tilpasset sveisetråd av aluminiumslegering?
AWS A5.10 tillater pluss eller minus 0,01 mm for tråddiameter opp til 1,6 mm. OEM-innkjøpsordrer bør angi toleransen eksplisitt og be om en målerapport for hvert produksjonsparti, fordi diameterdrift endrer strømtetthet og lysbuestabilitet på automatiserte linjer.
Hvordan påvirker støping og helix robot MIG-sveising?
Støping og helix styrer hvordan ledningen oppfører seg mellom spolen og kontaktspissen. Overdreven helix gjør at ledningen går i bane, noe som forårsaker uregelmessig bueposisjon, tilbakebrenning og for tidlig spissslitasje. For OEM-robotceller, hold støpt mellom 100 og 450 mm og spiral under 25 mm.
Hvilke sertifiseringer bør en OEM verifisere før han kvalifiserer en leverandør av aluminiumsveisetråd?
For marine-, jernbane- og eksportprogrammer, verifiser ABS-, DNV-, CCS- og DB-godkjenninger pluss CE-konformitet der sluttproduktet kommer inn i EU-markedet. Leverandøren bør også gi mølletestrapporter på partinivå med data om kjemisk sammensetning og mekaniske egenskaper for hvert trådparti som sendes.
Hvilke minimumsbestillingsmengder kan en leverandør av tilpasset legeringstråd støtte?
Spesialtilpassede leverandører med 200 pluss tonn månedlig kapasitet kan støtte prøvespoler på 5 til 10 kg for linjekvalifisering og produksjonsvolum på hundrevis av kilo per legering per måned under rammeavtaler. Spole- og emballasjespesifikasjonen er ofte en større begrensning enn legeringskjemi.
NEXT:Spesifikasjoner for aluminiumsveisetråd: Nøkkelparametere som skal inkluderes i tilbudene dine
Relaterte produkter
-
 Se mer
5154 aluminiumslegering sveisetråd
-
 Se mer
ER4043 Silisium aluminium sveisetråd
-
 Se mer
ER4047 Aluminium Mig sveisetråd
-
 Se mer
ER5154 Al-Mg legeringstråd
-
 Se mer
ER5087 Magnesium aluminium sveisetråd
-
 Se mer
Aluminiumsveisetråd ER5183
-
 Se mer
Aluminiumsveisetråd ER5356
-
 Se mer
ER5554 Aluminium sveisetråd
-
 Se mer
ER5556 Aluminium sveisetråd
-
 Se mer
ER1100 Aluminium sveisetråd
-
 Se mer
ER5754 Aluminium sveisetråd
-
 Se mer
ER2319 Aluminium sveisetråd

